很多工厂在谈"上自动化"的时候,第一反应是买设备:买PLC、买伺服、买机器人、买触摸屏。设备到货、安装、通电,看上去一切就绪,但真正跑起来才发现问题一箩筐——节拍对不上、通讯时断时续、报警频繁、换个产品型号就要停线半天。工业自动化设备的本质不是一堆硬件的堆叠,而是一套由控制层、驱动层、执行层、感知层和信息层协同工作的系统。理解这套系统的内在逻辑,比单纯比较参数表更有价值。浩昌自动化科技在长期的项目实践中反复验证了一点:设备选型只是起点,系统集成与调试才是决定产线能否稳定运行的关键。
工业自动化设备的五层结构:先看清全局再谈选型
一套完整的工业自动化设备体系,通常可以拆成五个层次来理解。这个框架有助于在项目初期避免"只见树木不见森林"。
- 感知层:传感器、编码器、视觉相机、接近开关等,负责把现场物理量转换为电信号。选型不当会直接导致误动作或数据失真。
- 控制层:以PLC控制系统为核心,辅以工控机、运动控制器,完成逻辑运算、顺序控制与运动规划。
- 驱动层:伺服电机驱动、变频器、步进驱动等,把控制指令转化为精确的力矩、速度与位置输出。
- 执行层:气缸、电缸、机械手、工业机器人、传送机构,直接作用于工件。
- 信息层:触摸屏人机界面、SCADA、MES接口、工业以太网与数据库,承担参数设置、状态监控与数据追溯。
五层之间通过现场总线(如Profinet、EtherCAT、Modbus TCP)和工业以太网连接。实际项目中最容易出问题的往往不是某一层本身,而是层与层之间的接口——通讯周期设置、地址映射、时序配合,这些细节决定了系统的响应速度与稳定性。
PLC控制系统:自动化设备的大脑如何选、如何用
PLC是工业自动化设备的核心控制器,选型时通常关注I/O点数、扫描速度、通讯接口和扩展能力。但经验表明,比参数更容易被忽视的是三点:
其一,I/O预留比例。产线改造和工艺微调几乎不可避免,I/O点预留20%左右的余量是较为稳妥的做法,否则后期增加一个检测工位就可能要换主机。
其二,程序架构。好的PLC程序应当模块化,把设备控制、报警处理、配方管理、通讯处理分开编写。这样在调试和后期维护时,工程师能快速定位问题,而不是在几千行梯形图里"大海捞针"。
其三,安全回路。急停、安全门、光栅等安全信号应独立于普通控制逻辑,必要时采用安全PLC或安全继电器,确保在任何软件故障情况下人员安全不受威胁。
在自动化生产线改造项目中,PLC程序往往需要与原有设备对接。此时对旧设备的信号定义、时序逻辑做完整梳理,比急于编写新程序更重要。
伺服电机驱动与变频器:动力输出的精度与效率
伺服系统负责需要精确定位、快速响应的场合,如贴装、分拣、同步追剪;变频器则更多用于风机、水泵、传送带等对调速精度要求不高的场景。两者在选型时的考量维度不同:
- 伺服选型重点看额定转矩、转子惯量匹配、编码器分辨率以及过载能力,惯量匹配不当会引起振动和定位超调。
- 变频器选型需关注负载类型(恒转矩还是变转矩)、加减速时间设置以及是否需要对电机进行参数自整定。
值得注意的是,变频器维修在工厂运维中是高频需求。多数变频器故障集中在直流母线电容老化、IGBT模块损坏、散热风扇失效和参数被误改这几类。建立定期巡检与参数备份机制,能显著降低非计划停机时间。对于运行超过五年的设备,电容更换和散热清理应当纳入预防性维护计划。
触摸屏人机界面与工业机器人集成:让操作与执行更顺畅
触摸屏人机界面是操作人员与设备对话的窗口。界面设计的好坏直接影响培训成本和误操作率。实用的界面通常遵循几条原则:常用参数放在首屏、报警信息分级显示并附带处理建议、手动/自动模式切换有明确的状态提示、配方切换一步完成。界面不是越花哨越好,清晰、稳定、响应快才是核心。
工业机器人集成则涉及机器人本体与外围设备的协同。集成的难点往往不在机器人编程本身,而在于:机器人与PLC的通讯握手逻辑、机器人与视觉系统的坐标标定、夹具与工件的一致性、以及安全围栏与光栅的联锁设计。一个典型的码垛或上下料工作站,机器人动作只占整体节拍的六成左右,其余时间消耗在等待信号、夹具动作和输送定位上。因此,节拍优化要从整条产线的角度做平衡,而不是只盯着机器人速度。
电气控制柜定制与传感器选型:容易被低估的基础工程
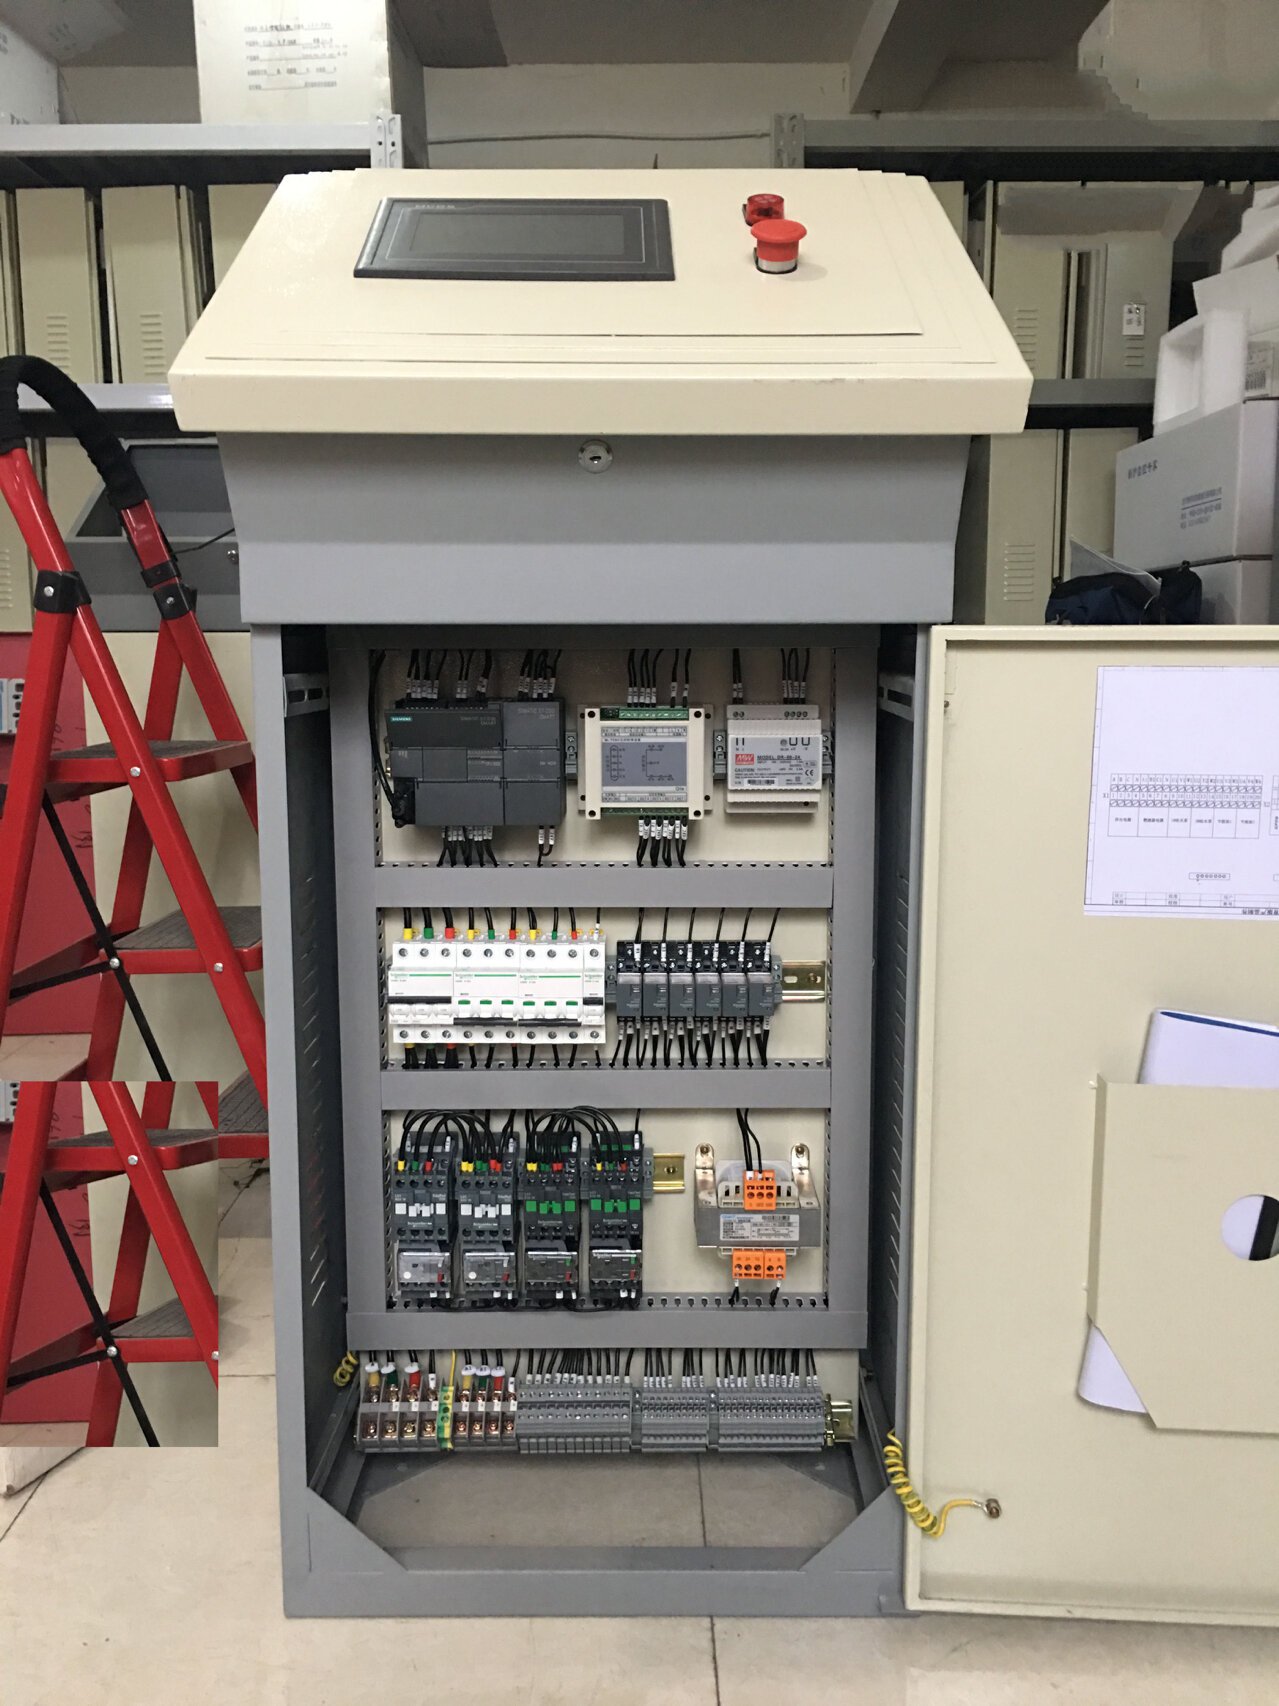
电气控制柜是自动化设备的"骨架与血管"。柜内布局、线号标识、接地处理、散热设计、EMC防护,这些看起来琐碎的细节,直接决定了设备长期运行的可靠性。常见的隐患包括:动力线与信号线未分开走线导致干扰、接地电阻不达标引起通讯异常、柜内温度过高加速元器件老化。规范的控制柜定制应当遵循相关电气标准,图纸、线号、端子标识一一对应,为后期维护留下清晰依据。
传感器选型同样需要结合工况。光电传感器要考虑检测距离、材质颜色影响和粉尘环境;接近开关要区分检测距离与安装方式;编码器要匹配分辨率与输出信号类型;视觉系统则要评估光照条件与检测精度要求。选型时多花一小时确认工况,往往能省下现场调试的几天时间。
自动化生产线改造:从单机自动化走向系统协同
对于多数制造企业而言,全新建设产线并非唯一路径,存量设备的自动化生产线改造往往性价比更高。改造项目的典型内容包括:用PLC替换老旧继电器逻辑、增加传感器与检测工位、引入伺服提升定位精度、接入触摸屏实现集中监控、打通设备与MES的数据接口。
改造项目的难点在于"不停产或少停产"。可行的做法是分阶段实施:先做单机改造并保留手动模式,再逐步联线,最后接入信息层。每个阶段都设置回退方案,确保生产不受大的影响。同时,改造前对原有设备的电气图纸、信号定义做完整测绘和归档,是项目顺利推进的前提。
结语:设备是硬件,能力是系统
工业自动化设备的采购清单可以列得很长,但真正让产线稳定运行的,是控制逻辑的严谨、驱动匹配的合理、界面设计的清晰、柜内工艺的规范以及集成调试的经验。信息传输与软件技术在这一领域的价值,正体现在把分散的硬件组织成一个响应及时、数据可追溯、维护方便的整体。对于正在规划自动化升级的企业来说,与其逐个比较设备参数,不如先梳理清楚自身的工艺节拍、精度要求与扩展预期,再让设备围绕工艺来配置——这样的自动化,才跑得久、跑得稳。